+86-18367343973

Den Herstellungsprozess für hohle WPC-Terrassendielen verstehen
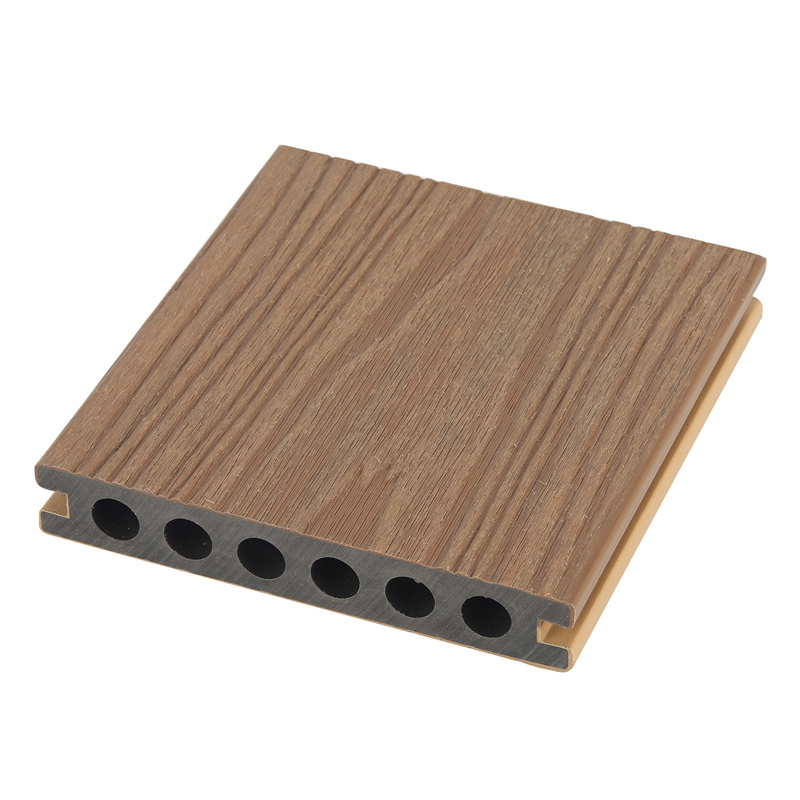
Wenn ein Projektmanager Outdoor-Terrassendielen vergleicht, stechen hohle WPC-Terrassendielen oft heraus, weil sie weniger pro Quadratmeter kosten als massive WPC-Dielen und deutlich weniger wiegen. Die häufige Sorge besteht darin, ob das Hohlprofil auf ein schwächeres Produkt hinweist. In der Praxis sind die Innenkammern ein bewusstes technisches Merkmal, das sich auf Gewicht, Steifigkeit, thermische Bewegung und Kosten auswirkt. Der Herstellungsprozess bestimmt, ob das Design wie beabsichtigt funktioniert. In diesem Artikel wird erläutert, wie hohle WPC-Terrassendielen hergestellt werden, welche Auswirkungen die einzelnen Produktionsschritte auf das Endprodukt haben und was Käufer überprüfen sollten, bevor sie eine Bestellung aufgeben.
Was ist eine WPC-Hohlterrassendiele und warum sollte ein Hohlprofil verwendet werden?
WPC-Hohldielen sind ein Holz-Kunststoff-Verbundwerkstoff, der zu Dielen extrudiert wird und über die gesamte Länge einen oder mehrere Längshohlräume aufweist. Die Verbundmatrix besteht typischerweise aus Holzfasern, Reisschalen oder Bambusfasern in Kombination mit einem Thermoplasten wie hochdichtem Polyethylen (HDPE) oder Polypropylen (PP). Die Hohlbauweise ist keine materialsparende Abkürzung; Es bietet dem Vorstand eine Reihe spezifischer technischer Vorteile.
- Gewichtsreduktion: Ein Hohlprofil ist etwa 25–40 % leichter als eine Vollplatte mit den gleichen Außenabmessungen, was die Transportkosten und den Aufwand für die Handhabung vor Ort reduziert.
- Thermisches Verhalten: Holz-Kunststoff-Verbundwerkstoffe dehnen sich bei Erwärmung stärker aus als Massivholz. Ein Hohlprofil enthält weniger Materialmasse, was die durch Wärmeausdehnung entstehende Kraft reduziert und die Spaltplanung vereinfacht.
- Servicezugang: Die Innenkammern können zum Verlegen von Niederspannungskabeln oder zum Verstecken von Befestigungsklammern genutzt werden, was bei Massivplatten schwierig ist.
- Materialeffizienz: Pro laufendem Meter werden weniger Polymer- und Holzfasern verbraucht, was den Stückpreis senkt, ohne dass sich bei korrekter Rippenkonstruktion automatisch die strukturelle Leistung verringert.
Die gleiche materielle Plattform erstreckt sich über das gesamte Spektrum Produktfamilie aus Holz-Kunststoff-Platten Von der Innenwandverkleidung bis zur Terrassendiele im Außenbereich gelten die hier beschriebenen Herstellungsprinzipien über ein einzelnes Profil hinaus. Einen direkten Vergleich der beiden gängigen Terrassenformate finden Sie in der folgenden Tabelle.
 Synthetische Wanddielen – lichtbeständige und pflegeleichte Innenverkleidung aus Holzkunststoffen Haining Yunxi New Material Technology Co., Ltd bietet synthetische Wanddielen an – lichtbeständige und pflegeleichte Innenverkleidung aus Holz und Kunststoff ... Produkt anzeigen →
| Eigentum | Hohle WPC-Terrassendielen | Massive WPC-Terrassendiele |
|---|---|---|
| Gewicht pro Meter | Ca. 2,2–2,8 kg | Ca. 3,4–4,0 kg |
| Relative Materialkosten | Niedriger | Höher |
| Steifigkeit bei gleichen Außenabmessungen | Niedriger unless ribs are engineered | Höher |
| Wärmeausdehnungskraft | Niedriger | Höher |
| Typische Verwendung | Wohndecks, Balkone, leichte Gewerbeflächen | Stark befahrene Decks, kommerzielle Promenaden |
Rohstoffe, die den Herstellungsprozess bestimmen
Die Formulierung steuert, wie die Platte extrudiert, abkühlt und altert. Eine typische Formulierung für hohle WPC-Terrassendielen enthält die folgenden Komponenten:
- Holzfaser oder Agrarfaser (40–60 %): Sägemehl, Reishülsen oder Bambusfasern sorgen für Steifigkeit und senken die Kosten. Die Partikelgröße muss kontrolliert werden; Zu grobe Fasern erzeugen eine raue Oberfläche, während zu feine Fasern die Schlagfestigkeit verringern.
- Thermoplastische Matrix (30–50 %): HDPE ist die häufigste Wahl für Terrassendielen, da es Verarbeitungstemperatur, Schlagfestigkeit und UV-Leistung in Einklang bringt. PP bietet eine höhere Hitzebeständigkeit, ist jedoch anfälliger für Verformungen.
- Kopplungsmittel (1–3 %): Mit Maleinsäureanhydrid gepfropftes Polyethylen verbindet die hydrophile Holzfaser mit dem hydrophoben Polymer. Ohne ausreichenden Haftvermittler verliert die Platte an Biegefestigkeit und neigt zur Oberflächenerosion.
- Schmierstoffe (1–3 %): Externe Schmierstoffe reduzieren die Reibung am Extruderzylinder und der Düse; Interne Schmiermittel verbessern die Strömung innerhalb der Schmelze.
- UV-Stabilisatoren und Antioxidantien (0,5–2 %): Gehinderte Amin-Lichtstabilisatoren und gehinderte Phenole verlangsamen das Verblassen der Farbe und den molekularen Abbau unter Sonnenlicht.
- Farbstoffe und Biozide: Eisenoxidpigmente sorgen für stabile Holztöne, während eine kleine Menge Biozid die Holzkomponente bei feuchten Betriebsbedingungen vor Pilzbefall schützt.
Der Wassergehalt ist die erste Prozessvariable, die kontrolliert werden muss. Holzfasern, die in den Extruder gelangen, sollten einen Feuchtigkeitsgehalt unter 1–2 % haben. Wenn die Luftfeuchtigkeit höher ist, bildet sich Dampf im Inneren des Fasses und es entstehen Hohlräume, Blasen oder eine raue Oberfläche. Die meisten Produktionslinien trocknen die Fasern vor dem Compoundieren auf den erforderlichen Grad.
Das zusammengesetzte Material kann dem Extruder direkt zugeführt werden oder zunächst geschmolzen und pelletiert werden, um die Zufuhr gleichmäßiger zu gestalten. Die Pelletierung sorgt für eine gleichmäßigere Charge-zu-Charge-Gleichmäßigkeit, was für lange Produktionsläufe von Bedeutung ist.
Der Herstellungsprozess für hohle WPC-Terrassendielen Schritt für Schritt
Sobald die Formulierung festgelegt ist, folgt der Herstellungsprozess einer kontinuierlichen Linie: Compoundierung, Extrusion, Vakuumkalibrierung, Kühlung, Abzug, Schneiden, Oberflächenbehandlung und Inspektion.
1. Compoundieren und Füttern
Die trockenen Zutaten werden entsprechend der Rezeptur abgewogen und in einem Hochgeschwindigkeitsmischer gemischt, um den Haftvermittler und die Stabilisatoren gleichmäßig auf der Faseroberfläche zu verteilen. Die Mischung wird dann in den Hauptextruder überführt oder durch eine Pelletierlinie verarbeitet. Doppelschneckenextruder werden zum Compoundieren bevorzugt, da ihre ineinandergreifenden Schnecken eine hohe Scherung erzeugen, die die Dispersion der Holzfasern in der Polymerschmelze verbessert.
2. Extrusion durch eine Hohlprofildüse
Das zusammengesetzte Material wird dem Hauptextruder zugeführt, typischerweise einer konischen Doppelschneckenmaschine oder einer parallelen Doppelschneckenmaschine. Die Hitze des Zylinders und die mechanische Scherung der Schnecken schmelzen das Polymer und machen die Mischung plastifizierbar. WPC auf HDPE-Basis schmilzt bei etwa 170–190 °C; Bei höheren Werten besteht die Gefahr einer Verschlechterung der Holzfaser, während bei niedrigeren Werten die Schmelze zu steif wird, um die Matrize zu füllen.
Die Matrize ist die prozesskritischste Komponente. Bei einem Hohlprofil drückt die Matrize die Schmelze durch eine Metallstruktur, die die Außenwände und Innenrippen formt. Eine richtig konstruierte Düse sorgt für einen ausgewogenen Schmelzefluss, sodass die beiden Außenwände gleichmäßig gefüllt werden und die Rippen nicht verhungern. Bei unausgeglichener Strömung wird eine Wand dünner als die andere und die Platine verzieht sich nach dem Abkühlen.
3. Vakuumkalibrierung und -kühlung
Wenn das Profil die Form verlässt, gelangt es in einen mit Kühlwasser gefüllten Kalibriertank. Um das Profil herum wird ein Vakuum angelegt, während die Innenkammern unter Atmosphärendruck bleiben. Dieser Druckunterschied drückt das weiche Profil gegen die kalibrierten Kalibrierhülsen aus Stahl und fixiert so die exakten Außenabmessungen und Wandstärken, während der Kunststoff abkühlt und aushärtet. Die Abkühlung muss allmählich genug erfolgen, um innere Spannungen zu vermeiden. Ungleichmäßige Kühlung ist eine der Hauptursachen für Durchbiegungen und Verdrehungen bei hohlen Terrassendielen.
4. Abziehen und Schneiden
Ein Raupen- oder Bandabzug erfasst das abgekühlte Profil und zieht es mit konstanter Geschwindigkeit synchron zur Extruderleistung ab. Die Säge schneidet das Profil auf die Länge, typischerweise mit einer Toleranz von ±2–3 mm. Bei Terrassendielen, die in Längen von 2,9 m oder 3,6 m verkauft werden, ist eine einheitliche Längenkontrolle für Schnittpläne vor Ort und die Reduzierung von Abfall wichtig.
5. Oberflächenbehandlung: Prägen und Coextrusion
Nach dem Abkühlen durchlaufen die meisten Premium-Terrassendielen eine Prägestation, in der eine Strukturwalze eine Holzmaserung auf die Oberfläche prägt. Dies geschieht, während die Oberfläche noch leicht weich ist, sodass das Muster nicht aufgedruckt, sondern eingedrückt wird, wodurch eine Reliefstruktur entsteht, die die Rutschfestigkeit verbessert.
High-End-Boards werden mit a hergestellt coextrudierte WPC-Kappenschicht . Ein sekundärer Extruder trägt eine 0,3–0,5 mm dicke Außenschicht auf, die einen höheren Polymeranteil, mehr UV-Stabilisator und konzentriertere Farbpigmente enthält. Diese Deckschicht wird während der Extrusion mit dem Basisprofil verschmolzen und verleiht der Platte eine bessere Beständigkeit gegen Ausbleichen, Fleckenbildung und Oberflächenschimmel. Das Gleiche Coextrusionstechnologie für Hochleistungs-Verbundplatten für den Außenbereich Aus diesem Grund bieten viele Hersteller mittlerweile 10 oder 25 Jahre Oberflächengarantie an.
 Co-Extrusion Outdoor-WPC-Verbundplatte YXWPC1225-T Hersteller, Fabrik Haining Yunxi New Material Technology Co., Ltd bietet Co-Extrusions-WPC-Verbundplatte YXWPC1225-T für den Außenbereich an. Wir sind Co-Extrusions-Outd... Produkt anzeigen →
6. Inspektion und Verpackung
Bei der Endkontrolle werden Außenmaße, Dichte, Geradheit, Oberflächenbeschaffenheit und die Klarheit des geprägten Musters überprüft. Platten mit Rissen, Blasen oder Eichstrichen werden aussortiert. Akzeptable Platten werden mit schützenden Abstandshaltern zwischen den Schichten gestapelt, um Oberflächenkontakt zu verhindern, dann verpackt und für den Versand umreift.
Wie sich das Hohlprofildesign auf die Leistung von Terrassendielen auswirkt
Anzahl und Form der Innenkammern sind nicht beliebig. Eine typische hohle Terrassendiele besteht aus zwei bis fünf Kammern, die durch vertikale oder diagonale Rippen getrennt sind. Der Querschnitt muss so ausgelegt sein, dass das Widerstandsmoment pro Materialeinheit maximiert wird, da die Steifigkeit mit der Entfernung des Materials vom Biegezentrum zunimmt. Aus diesem Grund sind die Außenwände in der Regel dicker als die Rippen: Die Ober- und Unterschale tragen die Biegelast, während die Rippen vor allem das Einknicken der Schalen verhindern.
Die Wandstärke einer Standard-Hohlkammerplatte beträgt etwa 3–5 mm an den Außenseiten und 2–3 mm an den Rippen. Wenn die Rippen zu dünn sind, fühlt sich das Board bei Fußgängerverkehr federnd an; Bei zu dicken Wänden geht der Gewichtsvorteil gegenüber massiven Terrassendielen verloren. Ein gut gestaltetes Hohlprofil mit konstruierten Rippen kann bei 60–70 % des Materialgewichts eine Steifigkeit nahe der einer Vollplatte erreichen.
Der Hohlraum verändert auch die Reaktion der Platte auf Feuchtigkeit und Hitze. Ein leichterer Abschnitt nimmt weniger Feuchtigkeit pro Meter auf und dehnt sich weniger aus, sodass die empfohlene Dehnungsfuge von 3–5 mm zwischen den Dielen über eine lange Terrassenlänge leichter eingehalten werden kann. Einige Hersteller verwenden einen Schaumbildner, um die Dichte des Kerns weiter zu senken. Dies ist der gleiche zellulare Ansatz, der in verwendet wird wasserdichte WPC-Schaumplatten Dabei entsteht durch kontrollierte Gasexpansion eine feine Zellstruktur, die das Gewicht reduziert und die Isolierung verbessert.
 Form Core WPC-Bambusplatte mit hoher Dichte und flacher Oberfläche für Innenwände YXWPC1225 Haining Yunxi New Material Technology Co., Ltd bietet Formkern-WPC-Bambusplatte mit hoher Dichte und flacher Oberfläche für Innenwände YXWPC1225 an, wir... Produkt anzeigen →
So bewerten Sie die Fertigungsqualität bei der Beschaffung von WPC-Hohlterrassendielen
Da der Herstellungsprozess kontinuierlich ist und die kritischen Variablen im Profil verborgen sind, reicht eine visuelle Inspektion allein nicht aus. Käufer sollten in vier Bereichen nach Beweisen für die Prozesskontrolle suchen:
- Dichtekonsistenz: Ein Brett, dessen Dichte entlang seiner Länge variiert, dehnt sich ungleichmäßig aus und kann sich verbiegen. Bitten Sie den Lieferanten um Dichtetestdaten aus verschiedenen Abschnitten derselben Charge.
- Gleichmäßigkeit der Wandstärke: Schneiden Sie eine Probe und untersuchen Sie den Querschnitt. Die Außenwände sollten auf beiden Seiten gleich dick sein und die Rippen sollten frei von Hohlräumen sein. Eine Abweichung von mehr als 0,3 mm zwischen den beiden Flächen weist auf eine schlecht abgestimmte Matrize hin.
- Oberflächenqualität: Überprüfen Sie die Oberfläche auf Schleiflinien, Nadellöcher und stumpfe Prägungen. Diese Mängel weisen in der Regel auf Feuchtigkeit in der Faser, unzureichende Schmierung oder eine verschlissene Matrize hin.
- Dicke der Koextrusionsschicht: Bei Brettern mit Kappe sollte die Kappenschicht als deutliche, gleichmäßige Schicht im Querschnitt sichtbar sein. Eine ungleichmäßige Kappe bedeutet eine schlechte Strömungsverteilung im Co-Extruder.
Es lohnt sich auch, nach dem Grundmaterial zu fragen: Handelt es sich bei dem Holzbestandteil um sauberes Sägemehl aus kontrollierter Quelle oder um recyceltes Holz unbekannter Partikelgröße? Ist tatsächlich ein Haftvermittler in der Formulierung enthalten, oder verlässt sich die Kammer nur auf die mechanische Verschränkung? Diese Fragen trennen einen Hersteller, der das versteht Anforderungen an die Haltbarkeit von Holz-Kunststoff-Verbundwerkstoffen für den Außenbereich von jemandem, der einfach Granulat zu Brettern extrudiert. Eine zuverlässige Fabrik kann normalerweise im Rahmen eines Vorbestellungsaudits Verarbeitungsparameter und interne QC-Blätter weitergeben.
Abschließende Überlegungen für Käufer und Planer
Der Herstellungsprozess von WPC-Hohldielen lässt sich am besten als eine Kette verstehen, bei der jedes Glied das nächste beeinflusst. Durch das Trocknen wird die Extrusionsstabilität gesteuert. Extrusion steuert die Kalibrierungsgenauigkeit; Kalibrierung kontrolliert Verzug und Passung; Die Deckschicht steuert die Langlebigkeit der Oberfläche. Ein Board, das im Ausstellungsraum gut aussieht, kann sich innerhalb einer Saison verziehen oder verblassen, wenn eine dieser Kontrollen schwach ist.
Beim Preisvergleich verschiedener Anbieter kommt es nicht darauf an, Hohl- oder Massivprofile zu vergleichen, sondern ob das Hohlprofil mit ausreichender Wandstärke, korrekter Rippengeometrie und einer echten koextrudierten Deckschicht konstruiert wurde. Ebenso wichtig ist die Dichte des Basisharzes: Eine Platte mit einem Gewicht von 2,5 kg/m aus HDPE mit hohem Molekulargewicht kann eine schwerere Platte aus stark gefülltem recyceltem Polymer übertreffen. Die Holz-Kunststoff-Verbundwerkstofffamilie ist breit genug, um sehr unterschiedliche Qualitätsstufen abzudecken, daher sollte das Spezifikationsdokument den Polymertyp, den Fasergehalt und das UV-Stabilisatorpaket angeben.
Aus fertigungstechnischer Sicht stammen die zuverlässigsten WPC-Hohldielen aus Anlagen, die die Trocknungsphase kontrollieren, die Gleichmäßigkeit der Düsentemperatur aufrechterhalten und jede Charge auf Dimensionsstabilität prüfen. Ein so leichtes Material wie hohle Terrassendielen funktioniert nur dann gut, wenn der Prozess dahinter diszipliniert ist.